

Fabriquer une forme plastique complexe ne relève pas du hasard. Derrière une vitrine incurvée, un présentoir aux courbes parfaites ou une pièce technique à tolérance serrée se cache un choix méthodique de techniques usinage formes plastiques, chacune adaptée à une géométrie, un matériau et une contrainte mécanique précise. Chez BFP Cindar, cette expertise s’est construite sur 70 ans de pratique de la plasturgie, avec une spécialisation marquée sur le Plexiglas (PMMA) et le Polycarbonate. Ce savoir-faire permet aujourd’hui de guider les industriels, architectes et designers vers la solution technique la plus pertinente, plutôt que vers la plus simple à mettre en œuvre.
Comprendre les techniques d’usinage des formes plastiques complexes
Il n’existe pas une seule méthode pour donner forme au plastique, mais un arsenal de procédés complémentaires : thermoformage, découpe laser, usinage CNC, pliage à chaud ou encore prototypage additif. Le choix dépend de plusieurs critères techniques souvent sous-estimés par les non-spécialistes : l’épaisseur de la matière, le rayon de courbure recherché, la tolérance dimensionnelle exigée, la finition de surface et bien sûr le volume de production. Notre expérience montre que la majorité des projets complexes combinent en réalité deux ou trois techniques successives : une découpe de précision, suivie d’un thermoformage ou d’un usinage, puis une finition. Cette approche hybride est précisément ce qui distingue un fabricant généraliste d’un plasturgiste réellement expert.
Le thermoformage plastique, pilier de la mise en forme sur mesure
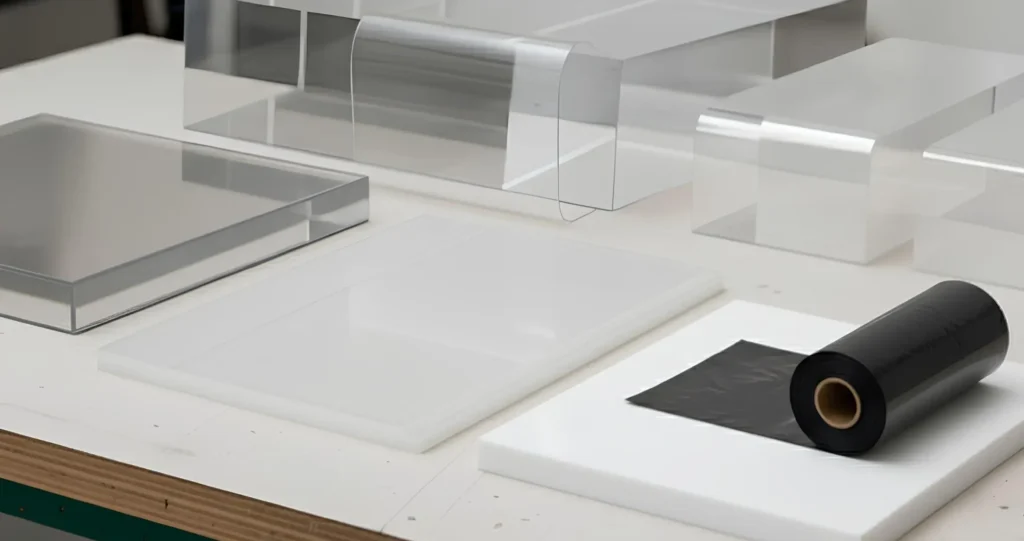
Le thermoformage consiste à chauffer une plaque de plastique jusqu’à sa température de ramollissement, puis à la mouler sur un gabarit pour lui donner une forme définitive. Cette technique excelle sur les volumes courbes et les grandes surfaces : dômes de vitrines, coques de présentoirs, façades incurvées ou factices grand format. Elle offre un excellent rapport coût/qualité pour des séries moyennes, tout en conservant la transparence et la résistance mécanique du matériau d’origine.
Les paramètres qui font la différence
La réussite d’un thermoformage repose sur une maîtrise fine de la température de chauffe, de la vitesse de mise en forme et du refroidissement contrôlé. Un écart de quelques degrés peut provoquer des marques d’étirement, des variations d’épaisseur ou des tensions internes qui fragilisent la pièce à long terme. Chez BFP Cindar, nous observons régulièrement des pièces refusées par d’autres ateliers parce que le refroidissement a été mal maîtrisé, générant des déformations invisibles à l’œil nu mais détectables à l’usage. C’est ce type de détail, souvent négligé, qui distingue une pièce durable d’une pièce qui vieillit mal. Ce savoir-faire est directement mobilisé pour la fabrication de Création d’une façade en plexiglas, un projet qui exige une courbure homogène sur une grande surface sans aucune tension résiduelle.
La découpe laser PMMA, précision millimétrique pour le PMMA
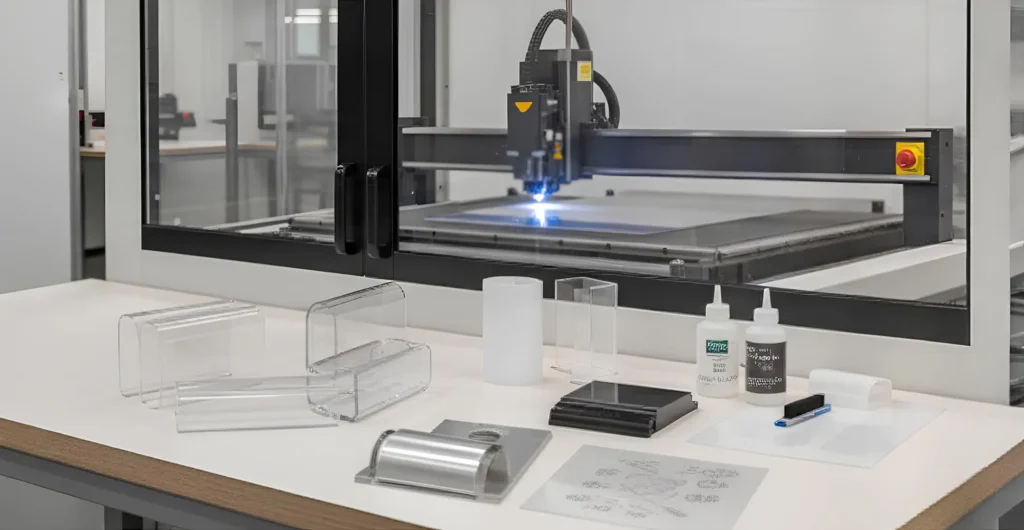
Avant même de penser à la mise en forme, une étape cruciale conditionne toute la suite du projet : la découpe. La découpe laser PMMA permet d’obtenir des chants nets, sans éclats ni bavures, avec une tolérance dimensionnelle inférieure au dixième de millimètre. Cette précision est indispensable dès lors que les pièces doivent s’emboîter parfaitement, comme dans les vitrines modulaires ou les présentoirs à assemblage multiple. Le laser autorise également des découpes de motifs complexes, des angles vifs et des perforations fines, impossibles à obtenir avec une découpe mécanique classique.
Notre expérience montre que le PMMA réagit différemment selon son épaisseur et sa qualité (coulé ou extrudé) face au faisceau laser : un réglage de puissance et de vitesse mal calibré peut jaunir les bords ou créer des microfissures qui se propagent avec le temps. La maîtrise de ces paramètres, associée à un contrôle qualité systématique, garantit des pièces stables mécaniquement et esthétiquement irréprochables, à l’image du cylindre pour aquarium que nous avons réalisé, où l’étanchéité et la transparence parfaite des jonctions ne laissent aucune place à l’approximation.
L’usinage CNC plastique pour les pièces techniques exigeantes
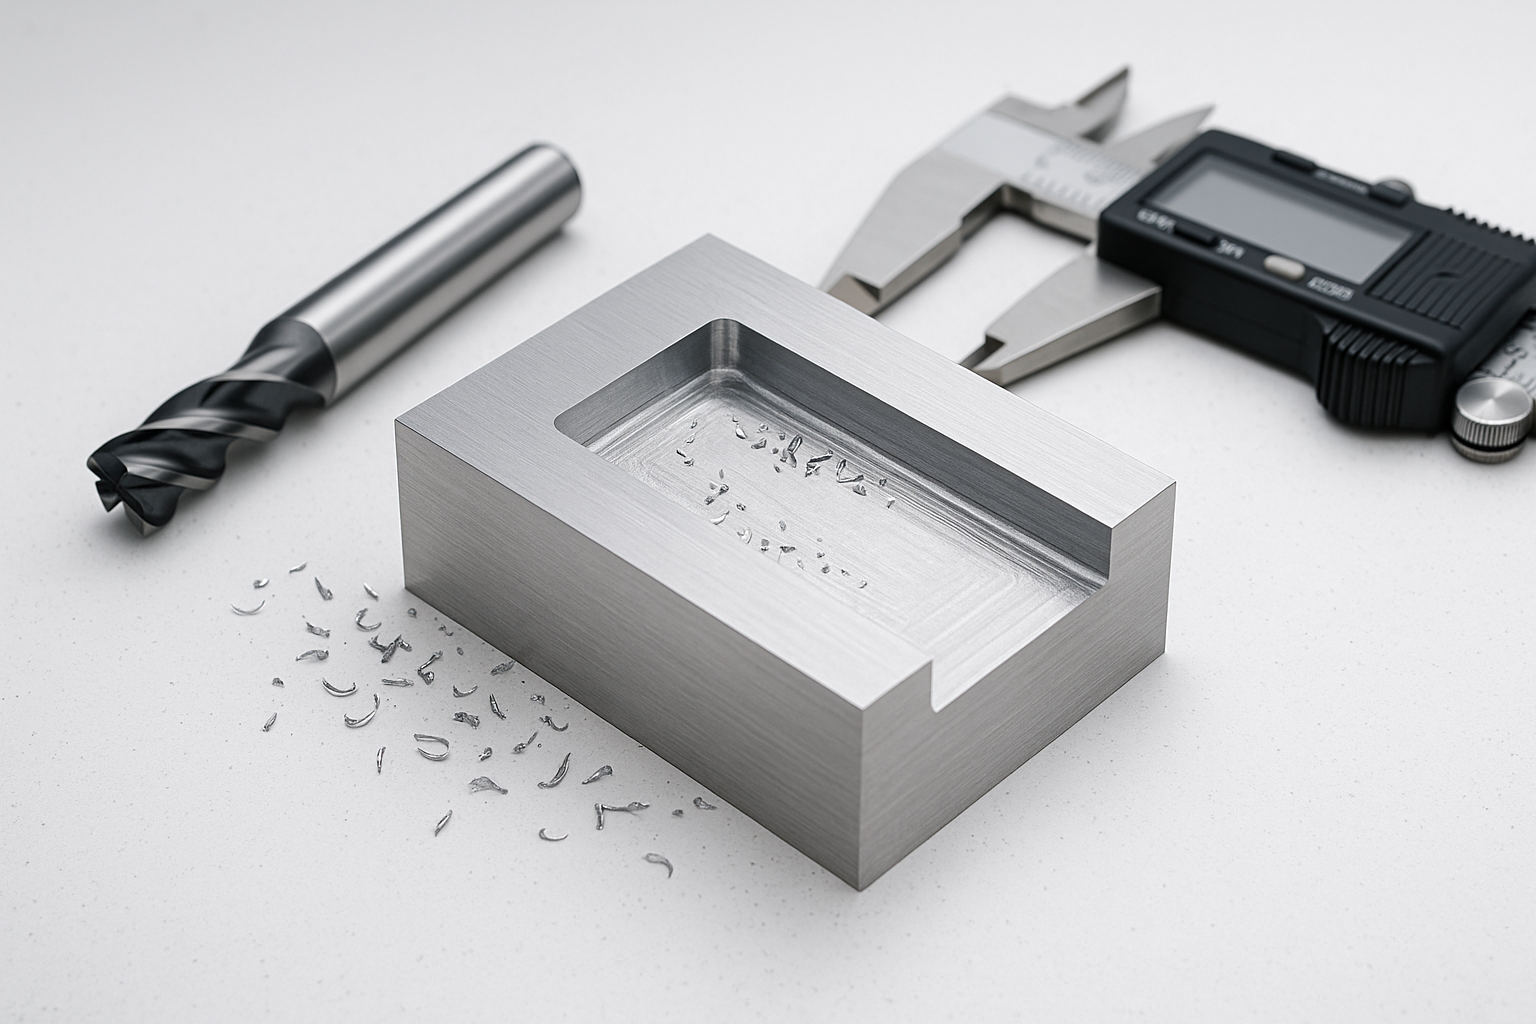
Quand la géométrie devient tridimensionnelle, complexe ou nécessite un usinage en profondeur, l’usinage CNC plastique prend le relais. Piloté numériquement, ce procédé permet de fraiser, percer, chanfreiner ou détourer des pièces avec une répétabilité industrielle, essentielle pour les séries de pièces techniques mécaniques. Contrairement à une idée reçue, l’usinage du plastique n’est pas une simple transposition des méthodes utilisées pour le métal : la matière plastique dilate sous l’effet de la chaleur générée par la fraise, et un refroidissement insuffisant peut provoquer des déformations ou un fondu localisé de la matière.
Beaucoup d’entreprises font l’erreur de confier l’usinage de pièces plastiques à des ateliers habitués au métal, sans adapter les vitesses de coupe ni les outils. Le résultat : des bords fondus, des tolérances non respectées et des pièces à recommencer, avec un coût et un délai supplémentaires non négligeables. Nous recommandons systématiquement de faire appel à un plasturgiste qui maîtrise à la fois la matière et la machine, capable d’ajuster en temps réel les paramètres d’usinage selon le comportement spécifique du polymère travaillé.
Prototypage rapide et pièces plastiques 3D : de l’idée au produit fini
Avant de lancer une production en série, le prototypage rapide permet de valider une géométrie, un assemblage ou une esthétique sans engager les coûts d’un outillage complet. Cette étape est particulièrement précieuse pour les designers et architectes qui conçoivent des pièces plastiques 3D destinées à des espaces commerciaux, muséaux ou événementiels. Un prototype fonctionnel permet de détecter en amont les problèmes de tolérance, de résistance ou d’assemblage, évitant ainsi des reprises coûteuses en phase de production.
Pour les projets ambitieux mêlant courbes, transparences et volumes creux, le prototypage combine souvent découpe laser, thermoformage léger et usinage de finition sur une même pièce. C’est exactement le type d’approche mise en œuvre pour des réalisations telles que le dossier de chaise en acrylique ou le factice de parfum grand format, où la précision du prototype conditionne directement la réussite de la pièce finale.
Vitrines, présentoirs et pièces d’exposition : quand la technique sert le design
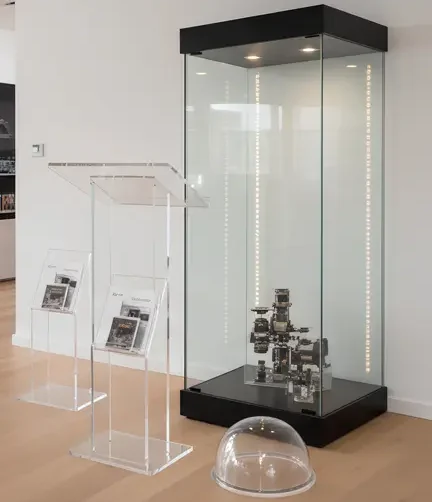
Les vitrines et présentoirs illustrent parfaitement l’intersection entre exigence technique et exigence esthétique. Une vitrine destinée à un musée ou à une exposition temporaire doit à la fois protéger l’objet exposé, garantir une transparence optique irréprochable et respecter des normes de sécurité strictes. Ces contraintes imposent souvent un cahier des charges hybride, combinant thermoformage pour les volumes, découpe laser pour les ouvertures et usinage CNC pour les systèmes de fixation invisibles. Le projet vitrine pour expositions que nous avons livré illustre bien cette approche multi-techniques, où chaque étape du process est pensée pour servir à la fois la fonction et le design.
Au-delà des matériaux classiques comme le PMMA et le Polycarbonate, certains projets nécessitent des polymères techniques spécifiques, résistants aux UV, aux chocs ou aux agents chimiques. Notre catalogue de Matériaux Plastiques Techniques & Polymères permet de répondre à ces cahiers des charges particuliers, en s’appuyant sur un conseil technique approfondi dès la phase de conception.
Les erreurs fréquentes qui compromettent la qualité des pièces
Sur le marché français de la plasturgie, nous constatons trois erreurs récurrentes chez les clients qui n’ont pas encore travaillé avec un spécialiste. La première consiste à choisir le matériau uniquement sur son coût, sans tenir compte de sa compatibilité avec la technique d’usinage envisagée. La deuxième est de sous-estimer les tolérances dimensionnelles nécessaires pour un assemblage multi-pièces, ce qui génère des jeux inesthétiques ou des points de faiblesse structurelle. La troisième, la plus coûteuse, est de valider une production en série sans passer par une phase de prototypage rapide, alors même qu’un prototype permettrait de détecter à moindre coût les défauts de conception.
Notre recommandation d’experts pour réussir un projet plastique complexe
Nous recommandons systématiquement d’impliquer le plasturgiste dès la phase de conception, et non uniquement au moment de la fabrication. Un bureau d’études habitué aux techniques usinage formes plastiques peut anticiper les contraintes de matière, proposer des alternatives d’épaisseur ou de géométrie, et sécuriser ainsi le budget et le délai du projet. C’est cette approche de conseil en amont qui permet, chez BFP Cindar, de livrer des pièces conformes dès le premier essai dans l’immense majorité des cas, un enjeu déterminant pour les clients professionnels soumis à des délais serrés.
Pour approfondir ces sujets, notre équipe partage régulièrement des retours d’expérience terrain à travers des cas concrets, consultables via nos retours d’expérience terrain en plasturgie ainsi que d’autres études de cas de plasturgie traitant de problématiques similaires rencontrées par nos clients industriels et créatifs.
Conclusion : une expertise technique au service de la créativité
Maîtriser les techniques usinage formes plastiques exige une connaissance fine des matériaux, des machines et des contraintes mécaniques propres à chaque géométrie. Thermoformage, découpe laser PMMA, usinage CNC plastique et prototypage rapide ne s’opposent pas : ils se complètent, à condition d’être pilotés par un plasturgiste capable d’anticiper les interactions entre chaque étape du process. C’est cette vision globale, forgée par 70 ans d’expérience, qui permet à BFP Cindar de transformer des cahiers des charges ambitieux en pièces plastiques 3D fiables, esthétiques et durables, quelle que soit la complexité du projet initial.


